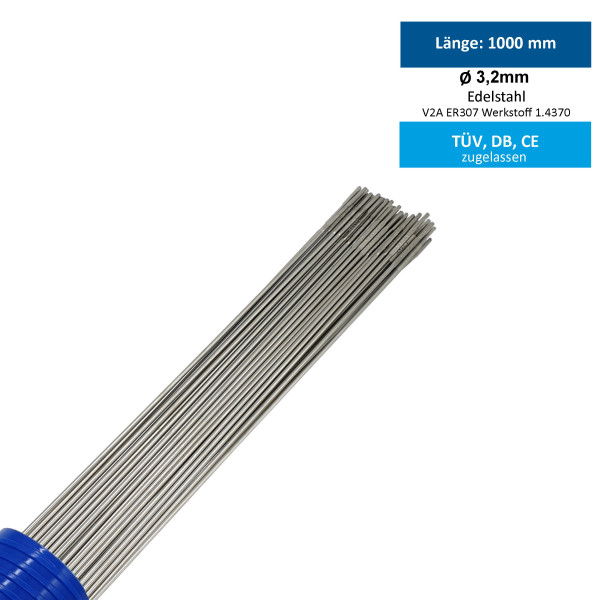
- Artikel-Nr.: 22889
- Herstellernummer: 4370301000
- EAN 4251830105342
| 307 | 1.4370 |
|
| Schweißstab/Drahtelektrode aus austenitischem Chrom-Nickel-Manganstahl mit niedrigem Kohlenstoffgehalt zum WIG- bzw. MIG/MAG-Schweißen artverschiedener Stähle für Betriebstemperaturen bis +300°C; kaltzäh bis -120°C. |
| Normbezeichnung | Werkstoff-Nummer | 1.4370 |
|
| EN ISO 14700 | S Fe 10 |
|
| AWS/ASME SFA-5.9 | ER 307 |
|
| EN ISO 14343-A | G/W 18 8 Mn |
| Wichtigste Anwendungsbereiche | Artverschiedene Stähle (Schwarz-Weiß-Verbindungen); hoch kohlenstoffhaltige und schwer schweißbare Stähle, Manganhartstahl z. B. X120 Mn 12 (1.3401); Pufferlagen für Hartauftragungen; kaltzähe Nickelstähle, z. B. 10 Ni 14 (1.5637), 12 Ni 19 (1.5680) |
| Mechanische Gütewerte des Schweißgutes (Richtwerte) | Schweißverfahren Schutzgas Wärmebehandlung Prüftemperatur |
[°C] | WIG Schweiß-Argon unbehandelt +20°C - 120°C | MIG/MAG M11 unbehandelt +20°C - 120°C | ||
|
| 0,2%-Dehngrenze Rp0,2 | MPa | ≥295 |
| ≥295 |
|
|
| Zugfestigkeit Rm | MPa | ≥510 |
| ≥510 |
|
|
| Bruchdehnung A5 | [%] | ≥25 |
| ≥25 |
|
|
| Kerbschlagarbeit AV | [J] | LNB | LNB | LNB | LNB |
| Richtanalyse des reinen | C | Si | Mn | Cr | Ni |
| Schweißgutes in % | 0,2 | 1,2 | 5,0-8,0 | 17,0-20,0 | 7,0-10,0 |
| Gefüge | Austenit, geringe Anteile an Deltaferrit möglich |
| Besondere Hinweise | In der Wurzellage einen möglichst großen Nahtquerschnitt anstreben, Überhitzung des Bades durch genügend Zusatz am Schweißstab verhindern. Höchste Betriebstemperatur bei Schwarz-Weiß-Verbindungen +300°C. Bei längerer Glühbehandlung über +300°C oder bei Betriebstemperaturen über +300°C. sind Nickelbasis-Schweißzusätze zu verwenden. Schweißgut verfestigt bei Kaltverformung. Schweißgut zunderbeständig bis +850°C. |
Speck Wasserpume, 230 Volt, flacher Kasten, Kondensator lose, Messingkopf, LNY 2841
Speck Wasserpumpe, 230 Volt, hoher Kasten, Kondensator innen, Messingkopf, PY 2071
Speck Wasserpumpe, 230 Volt, fl. Kasten, Kond. lose, Messingkopf gedreht, LNY 2841